Artykuł sponsorowany
Jak przygotować specyfikację do przezroczystego pudełka dla produktu o nieregularnym kształcie
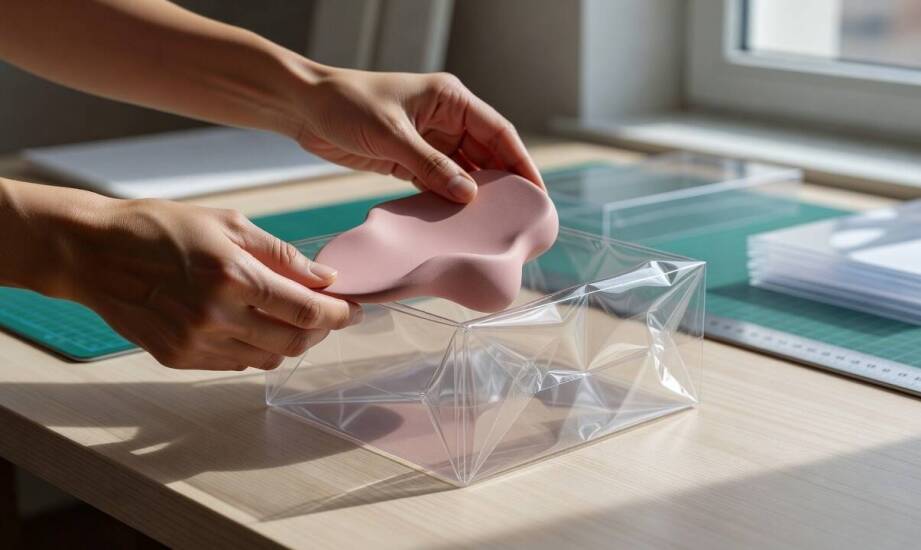
Producent zabawki, elementu wyposażenia wnętrz lub innego wyrobu o nieregularnym obrysie musi najpierw zebrać dokładne dane o jego kształcie, zanim zleci wykonanie zewnętrznej osłony. Bez tych informacji projekt opiera się wyłącznie na teoretycznych założeniach, które w praktyce często prowadzą do niedopasowania i generują dodatkowe koszty operacyjne. Przedmioty asymetryczne charakteryzują się nietypowym rozłożeniem środka ciężkości, co wymaga szczególnego podejścia do kwestii stabilizacji. Zebranie precyzyjnych wymiarów, wskazanie punktów wystawania oraz wytypowanie cech podatnych na uszkodzenie mechaniczne stanowi absolutną podstawę prawidłowej specyfikacji technicznej. Odpowiednio opracowany dokument ułatwia inżynierom zaprojektowanie dopasowanych form, w tym wariantów takich jak pudełka plastikowe przezroczyste, gwarantujących bezpieczeństwo w łańcuchu dostaw. Możliwość oceny wizualnej detali asymetrycznych przez konsumenta ułatwia decyzję zakupową, co czyni transparentne tworzywa powszechnie stosowanym rozwiązaniem.
Jakie wymiary i punkty wystawania uwzględnić w dokumentacji?
Specyfikacja techniczna wymaga w pierwszej kolejności podania skrajnych wymiarów zewnętrznych, które mierzy się w najszerszych i najwyższych punktach danego przedmiotu. Dla kształtów asymetrycznych z licznymi wypukłościami pomiar przeprowadzony tylko w jednym miejscu prowadzi do poważnych błędów konstrukcyjnych. W praktyce inżynierskiej wykorzystuje się suwmiarki lub skanery przestrzenne, aby uniknąć pomyłek na poziomie ułamków milimetra. Dokumentacja powinna rejestrować maksymalne wartości dla każdej z trzech osi przestrzennych. Wewnętrzne wymiary przestrzeni roboczej muszą zapewniać precyzyjnie wyliczony luz technologiczny, który pozwoli na swobodne wkładanie i wyjmowanie asortymentu. Zbyt ciasne spasowanie utrudni proces pakowania na linii produkcyjnej, natomiast nadmiar miejsca narazi wyrób na obijanie się o twarde ściany.
W dokumentacji zaznacza się szczegółowo wszystkie elementy wyrobu podatne na nacisk. Należą do nich cienkie fragmenty obudowy, wystające detale konstrukcyjne czy powierzchnie pokryte wrażliwą warstwą lakieru. Technolog potrzebuje tych danych, aby odpowiednio dobrać grubość materiału. Zastosowanie optymalnej folii PET o wysokiej przezroczystości eliminuje ryzyko odkształceń osłony podczas transportu zbiorczego. Rzetelne zestawienie tych informacji ułatwia pracę projektantom. Zakład Produkcji Opakowań Tubus wykorzystuje podobne wytyczne do tworzenia wykrojników, które zabezpieczają najbardziej newralgiczne strefy pakowanego przedmiotu przed zgnieceniem.
Orientacja przestrzenna, wkładki stabilizujące i dobór zamknięcia
Położenie przedmiotu wewnątrz formy ustala się w taki sposób, aby maksymalnie wyeksponować jego główną powierzchnię wizualną. Pozostawia się przy tym wolną przestrzeń na dodatkowe elementy pozycjonujące. Właściwie zaplanowana orientacja pozwala zoptymalizować zużycie surowca i poprawia estetykę na półce sklepowej. W przypadku asortymentu posiadającego ostre krawędzie, odpowiedni kąt ułożenia zmniejsza ryzyko przecięcia folii od wewnątrz. Wkładka z tektury lub termoformowanego tworzywa zapobiega przemieszczaniu się zawartości w trakcie skomplikowanych manipulacji logistycznych. Prawidłowo zaprojektowana blokada przesuwu najczęściej przyjmuje postać dedykowanych rowków, wypustek wyprofilowanych w dnie lub dodatkowego kołnierza stabilizującego.
Rodzaj zastosowanego zamknięcia bezpośrednio determinuje późniejszą obsługę mechanicznej linii pakującej. Automatyczne dno oraz zintegrowane zakładki boczne ułatwiają współpracę z szybkimi kartoniarkami, skracając czas jednostkowego formowania wykroju. Integracja takich rozwiązań wymaga jednak precyzyjnego ustawienia podajników na taśmie produkcyjnej. Z kolei warianty zatrzaskowe ułatwiają manualne, wielokrotne otwieranie przez ostatecznego konsumenta. Dobrze dopasowane pudełka plastikowe przezroczyste wyposażone w hermetyczne zapięcia minimalizują ryzyko niepożądanego rozszczelnienia w magazynie. Wybór optymalnej metody zamykania wymaga uwzględnienia zakładanej prędkości pakowania oraz czasu niezbędnego na przezbrojenie parku maszynowego.
Weryfikacja funkcjonalna prototypu i uruchomienie serii
Przed wdrożeniem pełnego cyklu wytwórczego przygotowuje się w pełni funkcjonalną próbkę z docelowego surowca, określaną mianem modelu wczesnego. Taki prototyp służy do fizycznej weryfikacji założeń wymiarowych oraz analizy zachowania materiału na krawędziach gięcia. Inżynierowie wprowadzają rzeczywisty przedmiot do środka, zamykają wieko i sprawdzają, czy spasowanie elementów odpowiada początkowym założeniom. Weryfikacji podlega również łatwość mechanicznego zamykania klap bocznych podczas symulacji docelowego pakowania. Manualny test wytrzymałości na boczny nacisk weryfikuje sztywność folii, potwierdzając jej zdolność do ochrony trudnych geometrii przed obciążeniami sztaplowania.
Zatwierdzenie modelu wczesnego stanowi podstawę do wykonania docelowego wykrojnika. Starannie opracowana specyfikacja techniczna sporządzona przed rozpoczęciem prac inżynieryjnych znacząco ogranicza liczbę koniecznych poprawek między pierwszą próbą a startem produkcji. Wyłapanie niezgodności na etapie przedprodukcyjnym chroni przedsiębiorstwo przed kosztami wadliwych partii materiałowych. Im dokładniejszy wywiad techniczny przeprowadzony na początku współpracy, tym płynniej przebiega wdrożenie nowego wzoru.
Tubus realizuje zlecenia na produkcję osłon z folii PET oraz PVC, operując na warszawskim rynku od 1993 roku. Spółka dostarcza dopasowane rozwiązania dla podmiotów z branży kosmetycznej i spożywczej, wykorzystując w swoich procesach surowce pochodzące w osiemdziesięciu procentach z recyklingu.
Kategorie artykułów
Polecane artykuły
Jak kute pręty C45 wpływają na trwałość konstrukcji stalowych?
Jak projektować wnętrza z wykorzystaniem mebli na zamówienie, aby zwiększyć ich funkcjonalność?
Zalety montażu świateł dziennych LED w samochodzie
