Artykuł sponsorowany
Jak wał nożowy, blaty i posuw decydują o jakości strugania w warsztatowej grubościówce
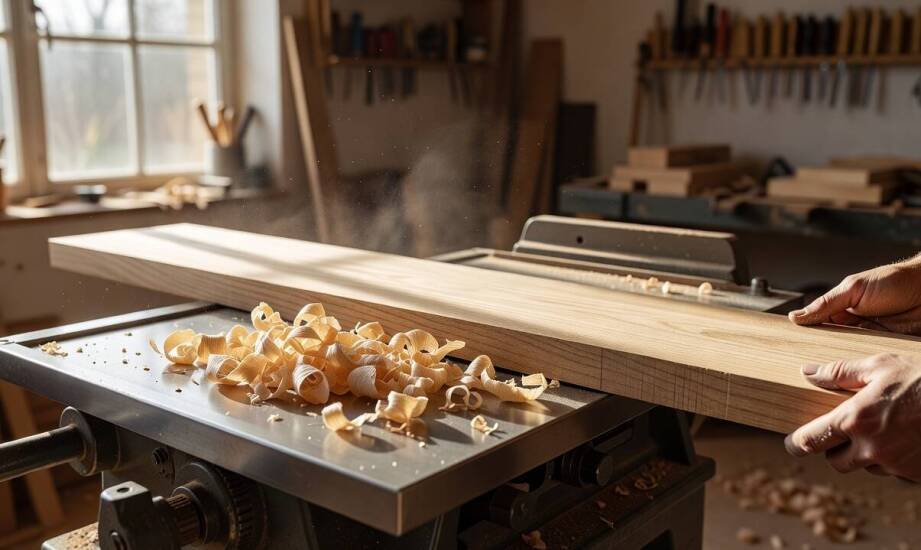
Dwa elementy drewniane o zbliżonych parametrach i identycznej wilgotności, obrabiane na tej samej maszynie przy niezmienionych nastawach, mogą po wyjściu z urządzenia różnić się gładkością powierzchni. Pierwsza deska wychodzi idealnie gładka i od razu nadaje się do lakierowania lub olejowania. Druga wymaga głębokiego szlifowania, ponieważ widać na niej wyraźne ślady uderzeń noży, a w okolicach sęków pojawiają się wyrwane włókna. Taka rozbieżność rzadko wynika z błędu operatora. Ostateczny ślad po skrawaniu i gotowość materiału do dalszych prac zależą wprost od konstrukcji wału nożowego, precyzji kalibracji blatów roboczych oraz odpowiednio dobranego tempa posuwu.
Wał nożowy a ślad skrawania i kultura pracy
Konstrukcja wału nożowego decyduje o fizycznym sposobie wchodzenia ostrza w obrabiany materiał. W klasycznym wale prostym z długimi nożami ze stali szybkotnącej HSS ostrze uderza w drewno prostopadle na całej jego szerokości. Mechanizm ten generuje znaczne opory skrawania, zauważalnie podnosi poziom hałasu podczas pracy i zwiększa ryzyko wyrywania włókien. Problem ten nasila się szczególnie przy obróbce gatunków twardych, drewna egzotycznego lub desek o nieregularnym, splątanym usłojeniu.
Wał z wymiennymi nożami dwustronnymi typu Tersa odczuwalnie skraca czas przezbrojenia maszyny i poprawia jakość cięcia w stosunku do starych rozwiązań, jednak przy większych zbiorach materiału wciąż może zostawiać widoczną falę na powierzchni. Zupełnie inaczej zachowuje się wał spiralny, w którym niewielkie płytki węglikowe ułożone są na obwodzie pod pewnym kątem. Taka geometria sprawia, że ostrza wchodzą w materiał stopniowo i ścinają włókna ukośnie. Powoduje to znaczne zmniejszenie oporów na silniku oraz wyraźne wyciszenie pracy całego układu. Powierzchnia po struganiu spiralnym pozostaje gładka, twarde sęki są czysto odcięte bez ubytków, a żywotność pojedynczych wkładek rośnie dzięki możliwości ich kilkukrotnego obracania po stępieniu krawędzi.
Zastosowanie wału spiralnego sprawdza się najlepiej przy produkcji frontów meblowych, schodów czy elementów wykończeniowych, gdzie kluczowe jest zredukowanie czasu poświęcanego na późniejsze szlifowanie. Przy obróbce miękkiej sosny czy świerku różnica w wykończeniu między systemami bywa mniej dostrzegalna, ale przy twardym dębie lub jesionie staje się bardzo wyraźna. Nowoczesne grubościówki z wałami spiralnymi stanowią obecnie standard w warsztatach stawiających na minimalizację strat materiałowych.
Blaty robocze i rola posuwu w utrzymaniu precyzji wymiarowej
Utrzymanie stałej, zadanej grubości na długich elementach zależy bezpośrednio od płaskości oraz równoległości blatów roboczych. Jeśli dolny stół maszyny nie zachowuje idealnej płaskości lub traci równoległość względem wału nożowego, deska po opuszczeniu urządzenia powróci do swojego pierwotnego kształtu, a jej grubość na obu końcach będzie się różnić. Ponieważ naturalne zmiany wilgotności drewna wywołują dodatkowe naprężenia i wypaczenia, sztywność konstrukcyjna stołu oraz mechanizmów jego podnoszenia chroni przed gubieniem zadanego wymiaru.
Tempo przesuwu materiału pod wałem to kolejny czynnik wpływający na wykończenie. Wolniejszy posuw, mieszczący się zazwyczaj w przedziale od 4 do 8 metrów na minutę, zapewnia gęstsze uderzenia noża na centymetr kwadratowy. Przekłada się to na czystsze skrawanie i gładszą powierzchnię docelową. Zwiększenie prędkości posuwu podnosi ogólną wydajność obróbki, ale niemal zawsze odbywa się to kosztem jakości wykończenia. Same rolki podające muszą precyzyjnie dociskać materiał do blatu. Zbyt słaby docisk powoduje ślizganie się deski, a zbyt mocny może zgniatać delikatniejsze włókna.
W procesie obróbki drewna cięcie na zadany wymiar występuje zazwyczaj jako drugi etap, bezpośrednio po pracy na wyrówniarce. Najpierw tworzy się idealnie płaską bazę referencyjną na jednej stronie elementu. Dopiero potem materiał trafia pod wał, który nadaje mu równoległą grubość względem przygotowanej wcześniej bazy. Pominięcie wyrównywania sprawia, że mechanizm skrawający kopiuje krzywizny dolnej płaszczyzny zamiast je prostować. W ofercie polskiego producenta obrabiarek, jakim jest marka Wolsen, specjaliści zajmujący się wyposażaniem warsztatów stolarskich odnajdują sprzęt wspierający utrzymanie prawidłowego ciągu technologicznego w profesjonalnych zakładach obróbki drewna i metalu.
Właściwe zestawienie technologii skrawania, stabilnego prowadzenia materiału i odpowiedniej prędkości roboczej decyduje o jakości detalu opuszczającego warsztat. Maszyny wyposażone w wały spiralne, sztywne żeliwne blaty oraz płynną regulację posuwu pozwalają na bezpieczną pracę ze zróżnicowanymi gatunkami drewna, minimalizując ryzyko uszkodzenia materiału. Zrozumienie tych mechanizmów ułatwia dobór parametrów obróbki do twardości desek i pozwala znacząco ograniczyć nakład pracy potrzebny na końcowe szlifowanie powierzchni przed etapem lakierowania.
Kategorie artykułów
Polecane artykuły
Dlaczego materiał ramy decyduje o drganiach, serwisie i trwałości aktywnego wózka
Jakie decyzje projektowe robią z hali produkcyjnej obiekt gotowy na automatyzację i audyt energetyczny
Dlaczego ten sam big bag różnie pracuje z pszenicą, kukurydzą i rzepakiem